


Abstract
Liniile de producție industrială automate se bazează pe aer comprimat constant, fără contaminanți, pentru a susține performanța fiabilă a cilindrilor, supapelor solenoide și actuatoarelor pneumatice în timpul operațiunilor de schimbare continuă.Unitate SMC tip AC FRLintegrează trei funcții de bază de preparare a aerului într-un singur ansamblu modular pentru a elimina umezeala, a stabiliza presiunea de funcționare și a furniza o lubrifiere controlată a ceață de ulei pentru hardware-ul pneumatic din aval. Acest articol complet prezintă proiectarea structurală internă, specificațiile de performanță gradate, diverse scenarii de implementare industrială, fluxuri de lucru standardizate de instalare, cadre de întreținere de rutină, repere comparative de performanță față de ansamblurile alternative de tratare a aerului și întrebările de depanare tehnice rezolvate pentru inginerii de proiectare a sistemelor pneumatice și tehnicienii de întreținere la fața locului. Fiecare secțiune oferă îndrumare tehnică acționabilă pentru a optimiza consistența aerului comprimat și a extinde durata de viață a tuturor componentelor de execuție pneumatice conectate, fără a se baza pe hardware-ul separat fragmentat de filtru, regulator și lubrifiant.
Cuprins — Faceți clic pe fiecare intrare pentru a trece la secțiunea de conținut potrivit
- Compoziție structurală de bază și mecanism funcțional integrat
- Caracteristici cheie de design încorporate pentru aer condiționat comprimat stabil
- Domenii de aplicații industriale cu spectru complet în producția automată
- Matrice completă a parametrilor tehnici standard pentru dimensiunile seriei AC
- Flux de lucru standard de instalare și calibrare a presiunii pas cu pas
- Analiza comparativă a performanței față de componentele de preparare a aerului split
- Program de întreținere de rutină structurată și reguli de înlocuire a componentelor
- Întrebări tehnice frecvente rezolvate pentru inginerii pneumatici
Compoziție structurală de bază și mecanism funcțional integrat
Aerul comprimat extras direct din compresoarele de aer poartă multiple impurități nocive care degradează performanța hardware-ului pneumatic în timpul funcționării pe termen lung. Acești contaminanți includ particule de praf solide în suspensie, vapori de apă condensați din ciclurile de comprimare a aerului, ceața de ulei de lubrifiere reziduală a compresorului și fragmente de microparticule de coroziune generate în interiorul rețelelor de conducte. Aerul comprimat brut neprocesat declanșează abraziunea accelerată a etanșării, mișcarea inconsecventă a actuatorului, blocarea supapelor interne și opriri frecvente neașteptate ale liniilor în echipamentele automate de asamblare, ambalare și manipulare a materialelor.
Ansamblurile modulare de procesare a surselor de aer rezolvă aceste riscuri operaționale combinând etapele independente de tratament într-o singură unitate compactă de montare. Formatul de asamblare unificat elimină îmbinările redundante ale țevilor, reduce punctele de scurgere generale ale sistemului și simplifică accesul centralizat de întreținere pentru toate modulele de aer condiționat. Aspectul standard de combinație triplă unește trei blocuri funcționale discrete într-un cadru din aliaj de aluminiu interblocat, fiecare secțiune realizând o sarcină de condiționare de neînlocuit înainte ca aerul să ajungă la actuatoarele pneumatice și supapele de control.
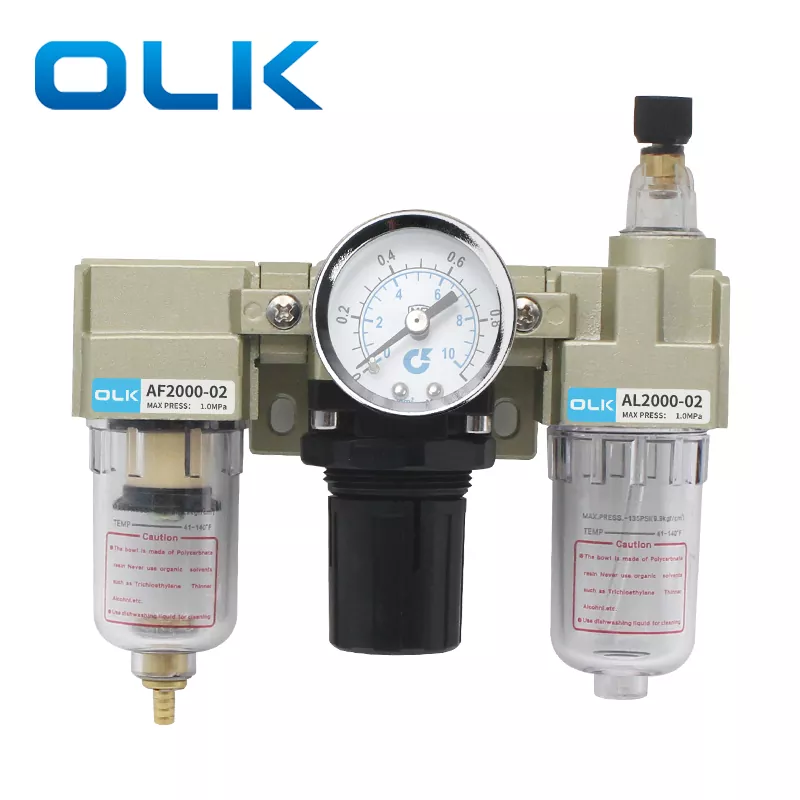
Modul de filtru de aer AF
Acest segment primar din amonte interceptează particulele solide și picăturile de apă condensată în fluxul de aer comprimat care intră. Cartușele filtrante din cupru montate intern realizează o precizie uniformă de filtrare de 5 microni, captând așchii fine de metal, praful de atelier și umiditatea acumulată înainte ca acești contaminanți să se deplaseze în aval către subansamblele sensibile de reglare și lubrifiere. Bolurile de depozitare din policarbonat transparent permit monitorizarea vizuală în timp real a acumulării de lichid fără demontare.
Modulul de reglare a presiunii AR
Poziționat central în ansamblul triplu, acest modul oferă o presiune constantă a aerului de ieșire, în ciuda fluctuațiilor presiunii de alimentare de intrare de la compresoare. O structură de echilibrare internă cu arc-diafragmă compensează automat supratensiunile și căderile de presiune care provin din ciclurile de acționare simultane ale actuatorului. Butonul de blocare reglabil asigură valorile calibrate ale presiunii pentru a rezista la deriva cauzată de vibrațiile mecanice în timpul schimburilor continue de producție.
Modul de lubrifiere AL pentru ceață de ulei
Segmentul de lubrifiere din aval atomizează uleiul desemnat de turbină pneumatică în ceață ultrafină suspendată în fluxul de aer comprimat condiționat. Acești vapori de ulei călătoresc prin conducte pentru a acoperi suprafețele interne de alunecare ale cilindrilor, bobinelor supapelor și ansamblurilor de rulmenți, scăzând coeficienții de frecare metal-metal și atenuând daunele prin abraziunea uscată în timpul milioanelor de cicluri de mișcare alternativă. Controlul reglabil al ratei de picurare permite tehnicienilor să potrivească volumul de lubrifiere la cerințele individuale de consum de aer ale echipamentelor.
- Calea secvenţială a fluxului de aer urmează strict filtrul → regulator → secvenţa de lubrifiere pentru a preveni contaminarea cu ulei a mediului de filtrare şi componentele interne de echilibrare a presiunii
- Designul conexiunii modulare cu interblocare elimină necesitatea unor fitinguri de tranziție personalizate între segmentele funcționale individuale
- Suporturile de montare metalice universale în formă de L susțin instalarea panourilor verticale pe cadrele mașinii, dulapuri de comandă și stații centrale ale distribuitorului de aer
- Extensibilitatea modulară permite ca manometre suplimentare, accesorii de scurgere a presiunii diferențiale și capacele de protecție ale bolului să fie montate ulterior după instalare
Fiecare canal de curgere intern este supus unei prelucrari CNC de precizie pentru a elimina suprafetele de turnare brute care capteaza acumularea de particule si creeaza zone de pierderi de presiune localizate. Geometria netedă a găurii interne menține un debit constant de aer pe întreaga gamă a capacității de debit nominal, evitând blocajele de performanță în timpul vârfurilor de funcționare simultană cu mai multe actuatoare. Inginerii care proiectează sisteme centralizate de distribuție a aerului acordă prioritate ansamblurilor triple integrate față de hardware-ul separat de filtru, regulator și lubrifiant, special pentru această caracteristică de curgere echilibrată și avantajul amprentei compacte în spațiile restrânse ale carcasei mașinii.
Caracteristici cheie de design încorporate pentru aer condiționat comprimat stabil
Mediile pneumatice industriale expun hardware-ul de preparare a aerului la vibrații mecanice continue, cicluri de temperatură ambientală variabilă, presiune fluctuantă a aerului de admisie și cicluri zilnice de acumulare a condensului. Unităților generice de tratare a aerului cu costuri reduse le lipsesc armăturile structurale și mecanismele de ajustare cu precizie necesare pentru a susține performanța consecventă de condiționare pe parcursul unei funcționări continue pe mai mulți ani. Ansamblul triplu integrat încorporează mai multe optimizări de proiectare brevetate care vizează eliminarea modurilor de defecțiune comune observate în hardware-ul convențional de procesare a aerului split.
Stabilitatea setării presiunii reprezintă una dintre cele mai impactante upgrade-uri funcționale încorporate. Mecanismul butonului de reglare cu autoblocare elimină riscul de schimbare a presiunii calibrate după cicluri repetate de vibrații ale mașinii. Odată ce tehnicienii rotesc butonul pentru a atinge presiunea de funcționare țintă, compresia axială în jos a butonului cuplează structurile interne de blocare a dinților care fixează în siguranță poziția diafragmei regulatorului. Loviturile accidentale sau vibrațiile susținute ale atelierului nu pot modifica valorile presetate de ieșire, eliminând sarcinile frecvente de recalibrare pentru personalul de întreținere în cadrul schimburilor zilnice de producție.
- Arhitectură de drenaj cu mai multe opțiuni care acceptă scurgerea manuală, scurgerea automată cu presiune diferențială și configurațiile cuvelor de scurgere automată de tip plutitor complet pentru a se potrivi niveluri distincte de umiditate în atelier
- Manometre analogice de înaltă precizie cu marcare metrică cu două unități pentru a oferi citiri clare, cu paralaxă scăzută a presiunii în timpul rundelor de inspecție de rutină a liniilor
- Boluri din policarbonat transparent rezistent la impact; Dimensiunile mai mari ale cadrului de la 3000 la 5000 includ ecrane de protecție exterioară pentru a preveni crăparea bolului în timpul coliziunilor accidentale ale echipamentelor
- Corpuri de supape din aliaj de aluminiu turnat sub presiune rezistente la coroziune, cu tratament uniform de suprafață anti-oxidare pentru o durată de viață extinsă în unități de producție cu umiditate ridicată
- Marcaj gradat al nivelului de ulei imprimat direct pe bolurile de lubrifiere pentru a preveni supraumplerea sau alimentarea insuficientă cu ulei care compromite performanța de lubrifiere a actuatorului
Versatilitatea sistemului de drenaj se adresează ratelor variabile de generare a condensului în diferite unități industriale. Mediile de ateliere interioare uscate cu conținut scăzut de umiditate atmosferică funcționează eficient cu vasele de scurgere manuală de bază, necesitând scurgere periodică programată în timpul intervalelor zilnice de oprire a echipamentului. Instalațiile cu umiditate ambientală ridicată sau compresoare de aer răcite cu apă beneficiază de variante de scurgere cu presiune diferențială, care evacuează automat condensul acumulat ori de câte ori diferențele interne de presiune ating pragurile prestabilite fără intervenția manuală a operatorului. Configurațiile de scurgere cu plutitor complet automate servesc linii de producție fără echipaj continuu, de 24 de ore, unde accesul programat de întreținere este limitat, drenând acumularea de lichid de îndată ce nivelurile de condens ating înălțimi critice în interiorul vaselor de depozitare a filtrului.
Finisajul suprafeței și selecția materialelor consolidează și mai mult fiabilitatea operațională pe termen lung. Toate suprafețele metalice exterioare primesc un strat electrostatic anticoroziv uniform pentru a rezista expunerii la oxidare de la vaporii chimici în aer, obișnuiți în fabricile de prelucrare a alimentelor, vopsirea textilelor și fabricarea metalelor. Garniturile interioare de etanșare folosesc compuși elastomeri rezistenți la ulei compatibil cu uleiul de lubrifiere pentru turbine ISO VG32, rezistând la umflare, întărire și micro-scurgeri după mii de cicluri de încălzire și răcire la temperatura mediului ambiant.Unitate SMC tip AC FRLcombină toate aceste îmbunătățiri ale materialelor și ale designului mecanic pentru a oferi o performanță constantă a aerului condiționat, care nu este disponibilă de la alternativele de pregătire a aerului nemodulare de nivel de bază.
Domenii de aplicații industriale cu spectru complet în producția automată
Fiecare flux de lucru de producție care utilizează aer comprimat ca mediu primar de transmisie a puterii necesită aer condiționat standardizat pentru a proteja hardware-ul pneumatic de precizie. Fără filtrare uniformă, stabilizare a presiunii și lubrifiere controlată, echipamentele automate se confruntă cu o mișcare inconsecventă, rate crescute de uzură a componentelor și timpi neplanificați care întrerupe programarea continuă a producției. Ansamblul triplu modular se adaptează perfect la diverse verticale industriale, cu cerințe unice de calitate a aerului comprimat și de reglare a presiunii.
Linii de asamblare a componentelor auto
Dispozitivele de prindere robotizate, șurubelnițele pneumatice, cilindrii de poziționare și manipulatoarele de transfer de material necesită o presiune a aerului strâns reglată pentru a menține un cuplu de asamblare constant și o poziționare precisă a pieselor. Atelierele de automobile cu volum mare generează o contaminare semnificativă cu particule metalice din stațiile de tăiere și prelucrare; mediul de filtrare de cupru de 5 μm interceptează așchii fine de metal înainte ca acestea să deterioreze bobinele supapelor de precizie și componentele de etanșare a cilindrului. Reglarea presiunii cu autoblocare elimină fluctuația cuplului de-a lungul a mii de cicluri zilnice de asamblare.
Echipamente de ambalare pentru alimente și băuturi
Mașinile de umplere a sticlelor, dispozitivele de etanșare a cartonului și stațiile de etichetare funcționează în medii cu temperatură controlată, cu niveluri ridicate de umiditate ambientală. Bolurile de filtrare transparente simplifică monitorizarea condensului pentru a preveni contaminarea cu picături de apă a liniilor de alimentare cu aer de calitate alimentară. Debitele de ceață de ulei de lubrifiere pot fi calibrate la niveluri minime de producție pentru a evita riscul ca vaporii de ulei să intre în contact cu bunurile consumabile ambalate, respectând standardele operaționale de igienă din industrie.
Electronică Precizie Asamblare Automatizare
Roboții de preluare și plasare cu microcomponente, dispozitivele de tăiere a plăcilor de circuite și cilindrii de poziționare cu orificii mici se bazează pe presiunea de ieșire ultra-stabilă pentru a elimina micro-jitter-ul în timpul manipulării delicate a componentelor. Canalele interne de flux de aer cu turbulență scăzută evită ondularea presiunii care creează o mișcare inconsecventă a actuatorului, reducând pierderile de dezaliniere a componentelor în timpul ciclurilor de producție cu montare pe suprafață de mare viteză.
Alte sectoare majore de implementare includ mașini de fabricare a textilelor, echipamente auxiliare de turnare prin injecție a plasticului, linii de ambalare farmaceutică, sisteme robotizate de paletizare logistică, mașini pneumatice de perforare pentru fabricarea metalelor și stații de procesare automată pentru ferestre/uși. Fiecare verticală ajustează specificațiile unității de bază în funcție de cererea de vârf a fluxului de aer, valoarea de referință a presiunii de operare, concentrația de umiditate ambientală și pragurile acceptabile de contaminare cu particule pentru standardele de control al calității produselor finite.
Instalațiile centralizate ale colectoarelor de aer principal desfășoară în mod obișnuit ansambluri mari de cadru de 4000 sau 5000 direct în aval de ieșirile compresoarelor de aer primar pentru a efectua aer condiționat primar în vrac pentru rețelele de distribuție a aerului comprimat din fabrică. Variantele de dimensiuni mai mici ale cadrului 1000 și 2000 se montează direct pe dulapurile individuale de comandă ale mașinii autonome pentru a oferi tăierea secundară a presiunii localizate și filtrare pentru echipamente cu cerințe unice de operare de precizie, separate de parametrii principali de presiune de alimentare cu aer din fabrică.
Echipele de inginerie a instalațiilor standardizează ansamblurile triple modulare unificate pentru a simplifica gestionarea stocului de piese de schimb. Cartușele de filtru de schimb unice, ansamblurile cu diafragmă regulatoare și inserțiile duzei de lubrifiere se potrivesc pe variantele de dimensiuni ale cadrului potrivite, eliminând necesitatea de a stoca seturi distincte de componente de rezervă pentru hardware-ul de filtru divizat, regulator și lubrifiator provenit de la mai mulți producători separati. Această compatibilitate standardizată a componentelor eficientizează organizarea pieselor de schimb din depozit și reduce întârzierile în timpul operațiunilor de reparații urgente la fața locului.
Matrice completă a parametrilor tehnici standard pentru dimensiunile seriei AC
Cinci clasificări distincte ale dimensiunilor cadrului acoperă întreaga gamă de cerințe de dimensionare a fluxului de aer comprimat industrial și a conexiunii conductelor, variind de la microansambluri compacte filetate M5 pentru robotică mică de precizie până la variante mari de port de 1 inch pentru stațiile principale de tratare a galeriei de aer din fabrică. Fiecare dimensiune a cadrului are limite dimensionale fixe, capacitate maximă de debit, ferestre de operare cu presiune și reguli de compatibilitate cu accesorii interschimbabile la care echipele de inginerie le fac referire în timpul fazelor de proiectare a sistemului pneumatic.
| Model de cadru din seria AC | Specificație standard pentru firul portului | Presiune maximă de lucru permisă | Interval de reglare a presiunii | Capac de protecție pentru bolul filtrului inclus |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | Nu |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Nu |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Da |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Da |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | Da |
Benchmark-urile de performanță mecanică fixă universală se aplică pentru toate variantele de dimensiune a cadrului, indiferent de diferențele de dimensiune a porturilor, stabilind standarde operaționale minime consecvente pentru întreaga linie de produse din serie:
- Evaluare de testare a presiunii: 1,5 MPa pentru validarea integrității structurale în timpul inspecției calității producției
- Intervalul de temperatură de funcționare a fluidului de aer comprimat și ambiental permis: 5°C până la 60°C fără degradarea performanței componentelor
- Evaluare standard de precizie de filtrare a mediilor de filtrare: eficiență uniformă de captare a particulelor de 5 μm în toate modulele de filtru AF
- Gradul de lubrifiant compatibil desemnat: ulei pentru turbină industrială ISO VG32 pentru atomizare constantă și performanță anti-uzură
- Material de construcție a bazei bolului: policarbonat transparent rezistent la impact, cu marcaje imprimate pentru indicatorul nivelului de lichid
Codurile de sufix de comandă personalizabile permit reglarea specificațiilor pentru condițiile de operare specifice site-ului. Modificatorii codului final definesc tipul mecanismului de scurgere, orientarea de montare a manometrului integrat și accesoriile suplimentare opționale, inclusiv suporturi de montare, atașamente pentru controlul debitului și carcase de protecție anti-coliziune. Structura standardizată de comandă simplifică achiziția de componente interregionale și asigură specificațiile unităților de înlocuire compatibile consecvente pentru echipamente de linie de producție identice instalate în mai multe locații din fabrică operate de aceeași întreprindere de producție.
Desenele dimensionale lansate pentru fiecare dimensiune a cadrului oferă măsurători precise ale amprentei de montaj orizontale și verticale pentru a sprijini planificarea spațiului cabinetului de control și proiectarea structurală a cadrului mașinii în timpul fazelor de inginerie de pre-producție. Toleranțele dimensionale axiale și radiale detaliate elimină conflictele de potrivire la instalare la modernizarea liniilor de producție existente cu hardware îmbunătățit pentru prepararea aerului, evitând ajustările costisitoare de prelucrare la fața locului pentru a se adapta geometriei de montaj nepotrivite între componentele vechi de tratare a aerului divizate și noile ansambluri triple integrate.
Flux de lucru standard de instalare și calibrare a presiunii pas cu pas
Asamblarea incorectă, orientarea inversă a fluxului de aer și setările de presiune calibrate necorespunzător se numără printre primele trei cauze fundamentale ale defecțiunii premature a unității de preparare a aerului și deteriorării componentelor pneumatice din aval. Urmărirea unei liste de verificare a instalării secvenţiale standardizate elimină erorile umane evitabile în timpul procedurilor iniţiale de montare şi punere în funcţiune, păstrând durata de viaţă funcţională completă a ansamblului triplu integrat şi a tuturor echipamentelor pneumatice de execuţie conectate.
Toate procedurile de instalare trebuie să înceapă cu depresurizarea completă a conductei principale de alimentare cu aer comprimat din fabrică pentru a elimina riscul de descărcare bruscă a aerului de înaltă presiune în timpul lucrărilor de montare și conectare a componentelor. Tehnicienii trebuie să confirme oprirea sistemului compresorului și evacuarea presiunii reziduale a conductei înainte de a manipula asamblarea unității, atașarea filetului de conductă și operațiunile de montare a manometrului.
- 1. Înfășurați uniform bandă de etanșare PTFE în jurul fitingurilor filetate ale țevii externe înainte de a înșuruba conectorii de intrare/ieșire în porturile corpului supapei unității pentru a elimina scurgerile de aer la îmbinările filetate; evitați strângerea excesivă a conexiunilor filetate ale bolului din policarbonat pentru a preveni fisurarea materialului
- 2. Verificați săgețile de marcare a fluxului direcțional imprimate pe suprafața superioară a cadrului din aluminiu integrat; aerul comprimat trebuie să intre în portul filtrului AF din stânga și să iasă din portul de lubrifiere AL din dreapta, instalarea inversă întrerupe filtrarea secvențială și contaminează componentele interne ale regulatorului cu reziduuri de ceață de ulei
- 3. Fixați suportul de montare din metal în formă de L pe cadrul vertical al mașinii sau pe suprafețele panoului dulapului cu elemente de fixare rezistente, asigurând niciun joc mecanic lateral care transmite vibrațiile în corpul unității în timpul ciclurilor de funcționare a echipamentului
- 4. Atașați manometrul calibrat la portul dedicat manometrului de pe modulul regulator central, strângând fitingurile manometrului numai cu cuplu manual pentru a evita deteriorarea diafragmelor interne de detectare a presiunii manometrului.
- 5. Restabiliți alimentarea cu aer comprimat de volum redus către ansamblul unității, ridicați butonul de reglare a regulatorului central în sus pentru a activa funcționalitatea de reglare a presiunii; rotiți în sensul acelor de ceasornic pentru a crește presiunea de ieșire și în sens invers acelor de ceasornic pentru a reduce presiunea de livrare până când punctul de referință țintă se înregistrează pe cadranul analogic al manometrului
- 6. Odată ce valoarea presiunii de operare necesară se stabilizează, apăsați butonul de reglare complet în jos pentru a cupla mecanismul dinților de autoblocare intern și pentru a asigura permanent setările de presiune calibrate împotriva derivei induse de vibrații
- 7. Deșurubați dispozitivul de fixare a orificiului de umplere a uleiului de la partea superioară a lubrifiatorului utilizând unealtă standard cu cheie hexagonală, turnați uleiul de turbină ISO VG32 desemnat în rezervorul intern fără a depăși linia indicatoare a nivelului maxim de lichid tipărită pe pereții transparente a vasului, strângeți din nou dispozitivul de fixare a orificiului de ulei pentru a etanșa împotriva scurgerilor de aer
- 8. Reglați fin șurubul de control al vitezei de picurare a vaporului de ulei de lubrifiant: rotația în sensul acelor de ceasornic crește volumul de atomizare a uleiului pentru stații multi-actuare cu consum mare de aer, rotația în sens invers acelor de ceasornic reduce debitul de ceață pentru echipamentele robotice de precizie cu debit scăzut, sensibile la contaminarea cu vapori de ulei în exces
Validarea după punerea în funcțiune după instalare necesită o funcționare continuă de 30 de minute de alimentare cu aer complet în condiții de vârf de încărcare a echipamentului pentru a confirma performanța stabilă de menținere a presiunii și puterea constantă de atomizare a vaporului de ulei. Tehnicienii inspectează vizual toate îmbinările filetate, conexiunile bolului și cusăturile de blocare modulare pentru semne de micro scurgeri de aer prin soluția de testare cu bule de săpun aplicată pe toate suprafețele de îmbinare. Orice infiltrație de aer detectabilă necesită dezasamblarea, reaplicarea benzii de etanșare din PTFE și strângerea din nou cu cuplu controlat pentru a rezolva scurgerea îmbinării înainte de a relua funcționarea completă a liniei de producție.
Pentru instalațiile de colector principal la nivelul întregii unități cu ansambluri de cadru mari AC4000 și AC5000, sunt recomandate plăcuțe suplimentare de montare din cauciuc pentru izolarea vibrațiilor sub suprafețele de montare din metal cu suport în L pentru a amortiza transmisia de vibrații a compresorului de mare volum în corpul unității de preparare a aerului. Izolarea vibrațiilor minimizează stresul de oboseală pe termen lung asupra diafragmelor regulatoare interne și a îmbinărilor filetate ale bolului filtrului, extinzând intervalul total de service între reviziile complete ale unității.
Analiza comparativă a performanței față de componentele de preparare a aerului split
Mulți ingineri de proiectare a sistemelor pneumatice cântăresc două arhitecturi hardware distincte de aer condiționat în timpul planificării inițiale a amenajării proiectului: ansambluri modulare triple complet integrate sau trei unități separate de filtru, regulator și lubrifiere legate prin fitinguri intermediare. Fiecare configurație are compromisuri operaționale unice legate de complexitatea instalării, amprenta spațiului, riscul de scurgere, accesibilitatea la întreținere și performanța de condiționare consistentă pe termen lung.
| Dimensiunea de evaluare a performanței | Ansamblu triplu modular integrat | Hardware separat pentru filtru / regulator / lubrifiant discret |
|---|---|---|
| Total de puncte de risc de scurgere a conductei | Conexiuni de interblocare interne minime; doar două îmbinări filetate de intrare/ieșire exterioare expuse potențialului de scurgere | Racorduri de tranziție intermediare multiple între trei unități distincte, crescând drastic probabilitatea totală de scurgere a aerului |
| Cerința pentru amprenta de instalare | Designul compact al cadrului unificat reduce ocuparea spațiului vertical și orizontal al panoului cu 40% în medie | Trei corpuri independente necesită suprafață de montare extinsă, cu goluri de separare pentru accesul individual la întreținerea bolului |
| Căderea de presiune prin ansamblu | Canalele interne netede și continue limitează pierderea incrementală de presiune pe spectrul complet al debitului nominal | Racordurile cu coturi direcționale multiple pentru țevi creează rezistență cumulativă la curgere și o scădere ridicată a presiunii sistemului în timpul debitului maxim de aer |
| Accesibilitate la întreținere centralizată | Toate cele trei boluri utile aliniate pe un singur plan vertical pentru inspecție vizuală și înlocuire simultană a componentelor | Poziționarea unităților împrăștiate necesită acces fizic separat la trei locații distincte de montare pentru sarcinile de inspecție de rutină |
| Risc de deviere a presiunii indus de vibrații | Cadrul unic din aluminiu rigid elimină mișcarea relativă a componentelor între regulator și modulele de filtru | Montarea independentă a unității permite o schimbare minoră de poziție sub vibrații susținute în atelier, modificând treptat valorile de referință ale presiunii calibrate |
| Standardizarea inventarului pieselor de schimb | Componente de rezervă uniforme pentru cartuş, diafragmă şi duză compatibile cu variantele de dimensiune ale cadrului potrivite din seria de produse unice | Hardware-ul discret din linii de produse separate necesită stocarea mai multor numere de piese de schimb unice cu compatibilitate încrucișată limitată |
Hardware-ul separat de aer condiționat găsește ocazional o implementare limitată în cadrul sistemelor specializate de conducte industriale cu debit ultra-înalt, unde distanța personalizată între etapele de filtrare, reglare a presiunii și lubrifiere devine obligatorie pentru constrângerile unice ale procesului. Pentru peste nouăzeci la sută din instalațiile pneumatice standard de asamblare automată, ambalare, manipulare a materialelor și robotică de precizie, ansamblurile triple modulare integrate oferă performanțe superioare echilibrate pe toate criteriile de evaluare măsurate enumerate în matricea de comparație de mai sus.
Datele operaționale pe termen lung culese pe parcursul mai multor ani de implementare a liniilor de producție confirmă că unitățile triple modulare integrate reduc orele totale de muncă de întreținere de rutină cu aproximativ treizeci la sută anual, în comparație cu setările echivalente de componente separate. Accesul consolidat de inspecție și înlocuire a componentelor elimină deplasările repetate ale tehnicianului între locațiile de montare hardware discrete împrăștiate, simplificând siguranța echipamentului înainte de schimbare și rundele de validare a performanței efectuate de echipele de întreținere a instalației.
Unitate SMC tip AC FRLamplifică aceste avantaje inerente ale ansamblului modular prin prelucrarea rafinată a canalului de curgere intern, construcția de cadru cu interblocare ranforsată și arhitectura standardizată a componentelor de schimb interschimbabile, care nu este disponibilă de la ansamblurile de tratare a aerului modulare generice care nu sunt în serie furnizate de producătorii de componente concurenți.
Program de întreținere de rutină structurată și reguli de înlocuire a componentelor
Întreținerea preventivă programată consecventă prelungește direct durata de viață funcțională a ansamblurilor de preparare a aerului și previne defecțiunile neplanificate ale hardware-ului pneumatic din aval, declanșate de mediile filtrante degradate, rezervoarele de lubrifiant epuizate sau componentele de etanșare ale regulatorului intern uzate. Stabilirea unor intervale fixe de inspecție și service aliniate cu orele de funcționare a echipamentelor creează fluxuri de lucru de întreținere previzibile pentru personalul tehnic al instalației, eliminând scenariile reactive de reparații de urgență cauzate de degradarea neglijată a hardware-ului aerului condiționat.
Sarcini zilnice de inspecție vizuală înainte de schimbare
Verificați vasul transparent al filtrului pentru volumul de condens acumulat; executați procedura manuală de scurgere dacă lichidul atinge jumătate din capacitatea totală a vasului. Verificați nivelul rezervorului uleiului de lubrifiere și completați uleiul pentru turbină ISO VG32 înainte ca nivelul să scadă sub marcajul indicator minim imprimat. Verificați că citirea cadranului manometrului se potrivește cu valoarea de referință de funcționare țintă calibrată, confirmând că butonul de blocare rămâne complet apăsat pentru a preveni deriva de presiune indusă de vibrații.
Ciclu lunar de service complet funcțional
Depresurizați complet ansamblul unității, îndepărtați vasul filtrului și extrageți cartușul filtrului de cupru pentru spălarea inversă a aerului comprimat pentru a elimina acumularea de particule prinse. Verificați toate garniturile filetate ale bolului pentru întărire, crăpare sau semne minore de infiltrații de ulei/apă; înlocuiți garniturile elastomer degradate pentru a elimina riscul de scurgere a îmbinărilor. Ajustați rata de picurare a pulverizației de ulei de lubrifiant pentru a se potrivi cu cerințele actualizate de consum de aer de vârf ale echipamentelor în urma analizelor lunare ale producției.
Proceduri trimestriale de revizuire profundă
Dezasamblați complet modulul de reglare pentru a inspecta diafragma internă de echilibrare pentru întindere, micro-rupturi sau deteriorare a particulelor de suprafață prin abraziune. Curățați ansamblul duzei de atomizare a lubrifitorului pentru a îndepărta reziduurile de ulei solidificate care limitează fluxul constant de generare de ceață. Validați toate cusăturile de conexiune de blocare modulară pentru scurgeri de aer prin soluția de testare cu bule de săpun, strângerea din nou a elementelor de fixare slăbite și înlocuirea garniturilor de etanșare uzate, după cum este necesar.
- Înlocuirea imediată obligatorie a cartușului de filtrare: mediul filtrant prezintă o decolorare puternică din cauza contaminarii persistente cu particule sau spălarea inversă nu reușește să restabilească performanța constantă a debitului de aer
- Înlocuirea completă a ansamblului diafragmei regulatorului: vârfurile vizibile de fluctuație a presiunii în timpul ciclurilor stabile de încărcare a echipamentului indică oboseala internă a diafragmei și întinderea materialului
- Înlocuirea componentei duzei de lubrifiere: ieșirea inconsecventă de atomizare a vaporului de ulei persistă după curățarea minuțioasă cu solvent a canalelor interne de curgere a duzei
- Înlocuire completă a ansamblului vasului: carcasa din policarbonat dezvoltă micro-fisuri de suprafață sau întunecare permanentă care împiedică inspecția vizuală a nivelului lichidului limpede
Toate lucrările de dezasamblare și înlocuire a componentelor trebuie să urmeze cu strictețe protocoalele de siguranță la depresurizare pentru a evita evacuarea bruscă a aerului de înaltă presiune în timpul demontării bolului și întreținerii modulelor interne. Tehnicienii de întreținere trebuie să poarte echipament standard de protecție a ochilor pe parcursul tuturor procedurilor de curățare a cartuşelor de filtrare, umplere cu ulei și dezasamblare a regulatorului intern pentru a preveni contactul cu condensul contaminat sau reziduurile de lichid de lubrifiere.
Instalațiile care operează în medii industriale de fabricare a metalelor cu mult praf sau de prelucrare a mineralelor ar trebui să accelereze toate intervalele de întreținere programate cu cincizeci la sută, deoarece concentrațiile ridicate de particule în aer accelerează înfundarea mediilor filtrante și ratele de uzură abrazivă a componentelor interne cu mult peste nivelurile standard de contaminare a atelierului.
Întrebări tehnice frecvente rezolvate pentru inginerii pneumatici
1. Ce reprezintă prefixul de denumire a produsului AC în sistemul de clasificare a ansamblurilor triple de serie?
Denumirea AC combină abrevierile pentru cele trei subansambluri funcționale integrate care formează unitatea triplă completă de aer condiționat: AF înseamnă filtru de aer, AR reprezintă regulator de aer și AL identifică lubrifiant de aer. Eticheta unificată AC semnifică combinația interblocată pre-asamblată din fabrică a tuturor celor trei module de bază de preparare a aerului într-un singur cadru de montare, deosebind această linie de produse de hardware-ul autonom pentru componente discrete AF, AR sau AL fără cadre de conectare modulare integrate.
2. Ce secvență standardizată de conectare a conductei de alimentare cu aer comprimat ar trebui implementată pentru acest ansamblu triplu?
Calea de debit de conexiune recomandată de industria universală urmează linia principală de alimentare a compresorului → orificiul de admisie al ansamblului triplu AC → colectoarele supapei solenoidale din aval, actuatoarele cilindrilor și stațiile de scule pneumatice. Aerul trebuie să circule secvenţial prin etapele filtrului, regulatorului apoi lubrifiatorului în ordine fixă; porturile de intrare și ieșire inversate introduce contaminarea ireversibilă a diafragmelor de echilibrare interne ale regulatorului cu particule nefiltrate și reziduuri de ceață de ulei de lubrifiere prinse în camerele mediilor filtrante.
3. Ce diferențe operaționale separă configurațiile manuale, presiune diferențială și bol de scurgere complet automată?
Vasele de scurgere manuală se bazează pe acționarea fizică programată a operatorului pentru a evacua condensul acumulat, potrivite pentru instalațiile interioare cu umiditate scăzută, cu ferestre previzibile de întreținere zilnică. Variantele de evacuare a presiunii diferențiale elimină automat acumularea de lichid ori de câte ori diferențele de presiune dintre intrarea și ieșirea filtrului depășesc pragurile prestabilite, funcționând numai în timp ce fluxul continuu de aer trece prin ansamblu. Sistemele de scurgere automată de tip plutitor activează evacuarea condensului pe baza exclusiv înălțimii lichidului din interiorul vaselor de depozitare a filtrului, funcționând fiabil în timpul schimburilor de producție prelungite, fără personal, de 24 de ore, indiferent de fluctuațiile variabile ale fluxului de aer.
4. Pot fi utilizate în siguranță fluide de lubrifiere alternative non-ISO VG32 în cadrul modulului de lubrifiere integrat?
Gradele de vâscozitate a uleiului neaprobate sau formulările de lubrifianți neindustriali perturbă atomizarea micro-ceturii consecventă în interiorul ansamblului duzei de lubrifiere AL, ducând la acoperirea neuniformă a suprafețelor interne de alunecare a actuatorului sau acumularea reziduală de ulei gros care blochează pasajele înguste de curgere din componentele bobinei supapei din aval. Numai uleiul de lubrifiere pneumatică ISO VG32 pentru turbină menține performanța de atomizare calibrată, potrivită cu geometria dimensională internă a duzei proiectată în modulele de lubrifiere din serie, eliminând riscul de blocare prematură a supapelor sau de mișcare inconsecventă a cilindrului.
5. Cum pot inginerii să determine dimensiunea corectă a cadrului din seria AC pentru noile proiecte de proiectare a sistemului pneumatic?
Calculele de selecție a dimensiunii cadrului se bazează pe două variabile principale principale: volumul total de consum de aer de vârf simultan al tuturor actuatoarelor pneumatice conectate în aval și specificațiile nominale ale diametrului filetului conductei de aer comprimat în cadrul rețelei de distribuție existente a unității. Potrivirea dimensionării filetului orificiului la conducta principală de alimentare preinstalată elimină necesitatea adaptoarelor de tranziție personalizate, în timp ce selectarea dimensiunii cadrului cu o capacitate nominală de debit care depășește cererea de aer simultană de vârf previne scăderea excesivă a presiunii și mișcarea inconsecventă a actuatorului în timpul ciclurilor de operare de producție cu sarcină maximă.
6. Ansamblul triplu suportă instalarea în orientări de montare inversate sau orizontale?
Zhejiang Ouleikai Pneumatic Co.,Ltd.furnizează ansambluri modulare standardizate de pregătire a aerului concepute pentru a rezolva provocările de instabilitate a calității aerului comprimat pe verticalele globale de automatizare industrială, cu documentație tehnică completă și resurse de desen dimensional disponibile pentru toate variantele de dimensiune a cadrului din seria AC.


